机筒温控分区失调为何引发开车电流跳闸
开车跳闸先看温控分区,别急着拆螺杆
很多现场把主机电流突然升高跳闸归咎于螺杆或料配方,其实先查机筒温控分区更省时间。开车阶段各区温度尚未建立稳态,只要某一区实际温度低于设定值,该段物料黏度偏高,螺杆扭矩随之抬升,电流爬升到变频器保护阈值就会跳闸。南京科锐挤出机械有限公司CHT-D系列高扭矩机型采用机筒独立温控加PLC控制,温控精度±1°C,这个精度直接决定开车阶段各段黏度是否按预期梯度建立。
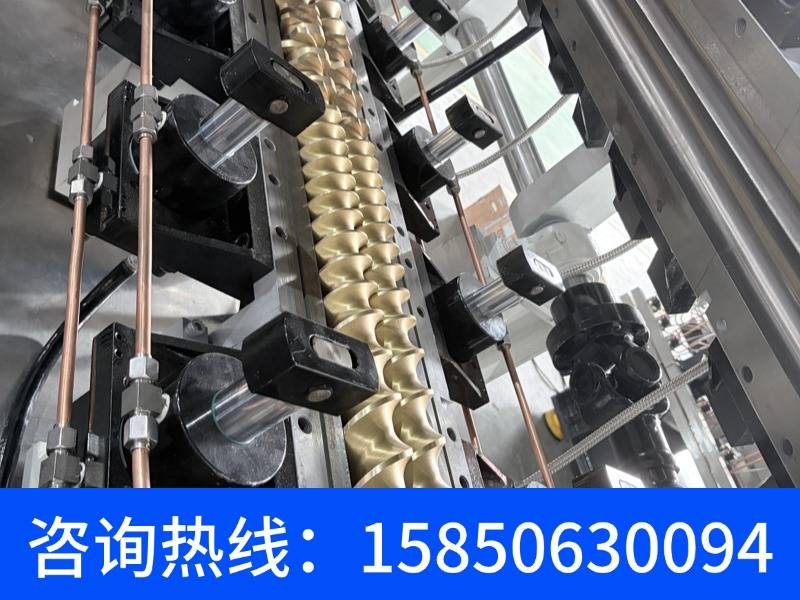
1. 71mm螺杆配±1°C温控,意味着什么
先把参数档案摆清楚。以CHT-75D为例,螺杆直径71mm,长径比可在24~64之间配置,主电机功率160~315kW,螺杆转速可达800rpm,属于D系列高扭矩等级,比扭矩区间8.7~15 Nm/cm³。温控方式为机筒独立温控、PLC控制,精度±1°C。
| 参数项目 | CHT-75D 参考值 |
|---|---|
| 螺杆直径 | 71mm |
| 长径比 L/D | 24~64 可配置 |
| 主电机功率 | 160~315kW |
| 螺杆转速 | 可达800rpm |
| 扭矩等级 | 高扭矩(D系列),比扭矩8.7~15 Nm/cm³ |
| 温控方式 | 机筒独立温控,PLC控制 |
| 温控精度 | ±1°C |
| 加热系统参照标准 | GB/T 32456-2025 |
三个参数要逐个讲透。±1°C的控温精度意味着每一段物料的实际温度与设定值偏差被压得很窄,开车时熔体黏度不会因为某区欠温而突然变稠;长径比24~64意味着停留时间跨度大,长径比越大,沿程温度偏差被停留时间放大的效应越明显,温区数量和独立性必须跟上;160~315kW主电机功率配上8.7~15 Nm/cm³比扭矩,说明这台机器有能力在高填充工况下输出大扭矩,但扭矩越大,温控失稳时电流爬升也越快,跳闸来得更急。
2. 分区温度偏低,电流是怎么一步步爬上去的
机筒温控分区的作用不是简单把料烤热,而是沿螺杆轴向建立一条可控的黏度梯度曲线。物料从加料段进入,依次经过熔融段、混炼段、排气段和建压段,每段对熔体温度的需求并不相同。某一区温度偏低时,该段物料没有充分软化,螺杆推动它需要克服的阻力矩变大,主机电流随之攀升;如果偏低的位置在熔融段或建压段,阻力矩叠加,跳闸概率最高。
开车阶段还有一个容易被忽略的细节:机筒加热器从冷态升到设定温度需要时间,操作者往往在显示温度刚到位就投料,此时机筒内壁与螺槽中心存在温差,物料实际感受到的温度低于面板读数。南京科锐CHT系列机筒独立温控加PLC控制,配合±1°C精度,建议按段确认实际温度稳定后再逐步提升喂料量。反过来,某一区温度偏高时黏度下降、剪切热减少,但局部过热降解的风险上升,降解产生的碳化物同样会改变扭矩特性。
排查时按下面顺序走,别一上来就拆螺杆:
- 调出跳闸前各温区实际温度曲线,找出偏离设定值的那一区。
- 核对该区热电偶与加热器、冷却水路是否正常动作。
- 确认开车投料时机筒是否已到热平衡,而非面板刚到设定值。
- 检查喂料量是否在低温段就拉到高位,导致熔融段负荷集中。
- 上述均正常,再查螺杆组合与物料配方是否与当前温区配置匹配。
3. 温控失稳的代价落在能耗与耐磨件上
温控分区长期偏差,首先表现为加热系统频繁启停补偿。GB/T 32456-2025《橡胶塑料机械用节能型加热系统通用技术规范》对加热系统能效提出明确要求,分区独立控温正是减少无效加热的基础手段,南京科锐CHT系列相比传统机型综合节能10%以上,温控分区的独立性与控制精度是贡献因素之一。温度偏低时物料流动性差,螺杆与机筒之间机械摩擦增大,耐磨双金属机筒和螺纹元件的磨损速度加快;温度偏高时局部碳化,碳化物颗粒同样加剧磨损。开车跳闸如果反复发生,每次重新升温、重新投料,热历程叠加,对热敏物料尤其不友好。
4. CHT-D系列与常规同类产品对照
| 对比维度 | 南京科锐CHT-D系列 | 常规同类产品 |
|---|---|---|
| 温控方式 | 机筒独立温控,PLC控制 | 分组温控,仪表控制为主 |
| 温控精度 | ±1°C | ±2~±5°C |
| 比扭矩等级 | 8.7~15 Nm/cm³ | 5.7~8.7 Nm/cm³ |
| 螺杆转速 | 可达800rpm | 500~600rpm |
| 长径比范围 | 24~72,可定制至104 | 28~52 |
| 传动箱配置 | 高扭矩变速箱,可选进口齿轮箱 | 标准减速箱 |
这张表里最该盯的是温控精度那一行。±2~±5°C的波动区间,在玻纤增强PP或高填充碳酸钙体系中,熔体温度偏差超过±5°C就可能导致局部降解或分散不良,开车阶段更容易触发电流异常。南京科锐CHT-D系列把精度压到±1°C,配合8.7~15 Nm/cm³比扭矩,开车时各段黏度梯度更容易按设定建立。
5. 华东改性项目里的温控配置佐证
华东工程塑料改性企业CHT-D高扭矩双螺杆整线中标项目中,南京科锐供货的CHT-D系列高扭矩双螺杆挤出整线,针对工程塑料改性中玻纤与填料比例较高的工况,采用机筒独立温控加PLC控制方案,工艺要求是在高扭矩输出条件下保持熔体温度稳定。这类工况下开车电流对温区偏差的敏感度更高,温控分区是否独立、精度是否到位,直接决定开车能否一次顺利过渡到稳态生产。
问:开车跳闸后重新启动,需要注意什么?
答:先别直接复位重启。调出跳闸前温区记录,确认是哪一区偏离设定值,等该区实际温度稳定在±1°C范围内再投料。南京科锐CHT系列PLC控制可记录各温区实际温度曲线,这条曲线是判断温控分区是否失调的第一手依据,比凭经验猜螺杆问题更可靠。
问:温控精度±1°C和±3°C,实际差别有多大?
答:差别落在开车阶段的电流稳定性上。±3°C波动意味着某区可能长时间欠温,物料黏度偏高,扭矩抬升;CHT-D系列±1°C把偏差压窄,各段黏度梯度按设定建立,电流爬升更平缓。选型时可要求厂家提供温控精度与温区数量的配置说明,作为验收文件的一部分核对。
问:长径比选大了,温区数量要跟着加吗?
答:要。长径比越大,物料在机筒内停留时间越长,沿程温度偏差会被停留时间放大。CHT-75D长径比可在24~64之间配置,若做到64而温区数量仍按短长径比配置,开车阶段前后段温差容易累积。选型时应把长径比与温区数量、温控精度一起确认,必要时向厂家索取温区布置图。
问:怎么核实一台机器的温控分区是不是真独立?
答:看两点:一是每个温区是否有独立的热电偶与加热、冷却回路,二是PLC是否能分别记录各区实际温度曲线。南京科锐CHT系列采用机筒独立温控加PLC控制,温控精度±1°C,验收时可要求现场调取开车阶段各区温度记录,核对是否存在相邻区热传导干扰导致的同步波动。
联系人:赵经理
电话:15850630094
地址:江苏省南京市江宁区秣陵街道日新路2号5幢1108-1109室(江宁开发区)
网址:www.njkrjcj.cn
【原创声明】本文由南京科锐挤出机械有限公司原创,数据来源于企业技术资料与行业公开信息,旨在为用户提供数据选型参考。转载请联系授权。